

Vidiniai kampų spinduliai lemia įrankio skersmenį, įrankio pasiekiamumą, deformacijos ribas ir pjovimo dinamiką. Nustačius vidinį kampo spindulį, lygų arba mažesnį už standartinius galinio frezavimo matmenis, atsiranda stiprūs pjoviklio įsijungimo smaigaliai, įrankio burbuliavimas ir ciklo trukmės padidėjimas. Nurodžius kampo spindulį, kuris yra bent 15–30 % didesnis nei įrankio spindulėlis, įgalina nuolatinę didelės spartos-apvalinę interpoliaciją, sumažina pjovimo jėgas daugiau nei 60 % ir pašalina kelių etapų atraminį apdirbimą arba antrinio grimzimo EDM operacijas.

Vidinis kampo spindulys CAD modeliavimo ir parduotuvės{0}}Grindų CNC kinematikoje
Parametrinėje CAD programinėje įrangoje kišenės su vertikaliais 90 laipsnių vidiniais kraštais nubrėžimas arba antklodės filė, pvz., R0,5 mm, priskyrimas užtrunka sekundes. Vykdoma 3 arba 5 ašių apdirbimo centreprecizinio CNC apdirbimo paslaugos, šis geometrinis pasirinkimas diktuoja kiekvieną gamybos parametrą prieš ir pasroviuikelių{0}}ašių CNC frezavimo operacijos.
Kai projekte nurodyta akampo spindulys cncfunkcija, kuri nepaiso fizinės apdirbimo kinematikos, gamyboje pereinama nuo efektyvaus tūrinio medžiagos pašalinimo prie lėto,{0}}didelės rizikos mikro{1}}frezavimo. TheCNC vidinio kampo spindulysnustato:
1. Didžiausias leistinas galinio frezavimo kotas ir pjovimo skersmuo.
2. Reikalingas įrankio iškyšos ilgis ir gaunamas įrankio surinkimo standumas.
3. Pjovimo trajektorijos strategija: tiesinis taškas-į-tašką, apskrita interpoliacija arba kelių-takų atraminis frezavimas.
4. Paviršiaus šiurkštumo (Ra) profilis ant kišenės šoninių sienelių ir pereinamųjų grindų.

Kodėl skaitmeninės CAD filė sugenda fizinėse CNC frezavimo staklėse?
CAD sistemos geometriją traktuoja kaip bemases matematines ribas. Vertikalus kraštas neturi fizinio pasipriešinimo. Tačiau CNC staklių suklyje medžiagos pašalinimas priklauso nuo sukimo momento, drožlių apkrovos vienam dantukui ir pjaustytuvo įsijungimo ribos.
Kai galinis frezas eina išilgai tiesia siena, radialinis pjūvio plotis išlieka pastovus. Kai tas pats įrankis patenka į vidinį kampą identišku spinduliu, fizinio kontakto sritis akimirksniu išsiplečia. Jei CAD modelis priverčia aštrų kampą arba per mažą spindulį, fizinis pjaustytuvas yra stipriai mechaninis per{2}}įsijungimas, dėl kurio atsiranda deformacija, matmenys nusmailėja ir briauna.
Atvejo analizė Dazao: Įrankio lūžis giliose Al7075-T6 ertmėse
Xiamen Dazao Machinery gamykloje aviacijos ir kosmoso klientas pateikė užsakymą akonstrukcinis aliuminio CNC apdirbimasprojektas, apimantis Al7075-T6 optinį korpusą. Konstrukcijoje buvo stačiakampė 35 mm gylio ertmė, kurios vidinio kampo spindulys nurodytas R0,5 mm. Brėžinyje buvo taikomas bendras pavadinimo bloko nuokrypis +/- 0.02 mm, o vidinio paviršiaus apdailos reikalavimas – Ra 0,8 mikrometro.
Gamybos rezultatas parodo, kodėl kampo spindulio pasirinkimas lemia dalių gamybą:
· Įrankio pasirinkimas:Norint apdirbti R0,5 mm kampą, maksimalus pjaustytuvo skersmuo yra 1,0 mm.
· Įrankio iškyšos santykis:Pasiekus 35 mm gylį su 1,0 mm kieto karbido galiniu frezavimu, pasiekiamas ypatingas ilgio -ir -skersmens (L/D) santykis – 35:1.
· Mechaninis gedimas:Standartinės karbido galinės frezos praranda standųjį stabilumą, kai L/D santykis yra 4:1. Apdorojant 12 mm įrankiu, po kurio buvo naudojamas antrinis 3 mm įrankis, galutinis 1,0 mm ilgio{5}}kakliuko apdailininkas susidūrė su drožlių susiliejimu ir deformacijos spygliais. Dėl ciklinio nuovargio ir rezonanso suskilo dvi iš eilės mikro{7}}galinės frezos.
· Komponentų laužas:Stiprus įrankio burbuliavimas sukėlė nepriimtiną Ra 3,2 mikrometro paviršiaus apdailą išilgai kampo sankryžos, o dėl šoninio pjoviklio įlinkio atsirado +0.06 mm dydžio kūgis iš viršaus į apačią. Pirminio CMM patikrinimo metu partija buvo atmesta.
· Inžinerinis taisymas:„Dazao“ inžinieriai inicijavo pagaminamumo projektavimo (DFM) peržiūrą, siūlydami padidinti kampo spindulį nuo R0,5 mm iki R4,0 mm, kartu su 1,5{3}}laipsnio grimzlės kampu ant nesuderinamų kampinių sienų. Tai leido naudoti standų 6 mm galinį frezą (L/D santykis apytiksliai 5,8:1), pjovimo ciklo trukmę vienoje ertmėje nuo 114 minučių iki 16 minučių, tuo pačiu užtikrinant nuoseklų Ra 0,6 mikrometro apdailą be įrankio gedimo.
Pjoviklio įsijungimo kampo (CEA) dinamika ir vidinio kampo įrankio apkrova
Apdorojant linijinius kelius reikia pastovios{0}}būsenos pjovimo dinamikos. Kai galinis frezas patenka į vidinį kampą, pjovimo jėgos keičiasi nuo pastovių apkrovų iki dinaminių jėgos šuolių.

180 laipsnių kampo sužadėtuvių smaigalio fizika
Tiesioje kišenės sienelės eigoje, kai radialinis pjovimo gylis yra lygus 25 % pjoviklio skersmens, pjoviklio įsijungimo kampas išlieka stabilus maždaug 60 laipsnių:
Pjoviklio įsijungimo kampas=lankai(1 - (2 x radialinis pjovimo gylis / pjoviklio skersmuo))=lankai(1 - 0.5)=60 laipsniai
Kai įrankis pasiekia aštrų 90 laipsnių kampą, kuriameCNC kampinio spindulio įrankio skersmuoatitinka kišenės spindulį (Kampo spindulys=Įrankio spindulys), pjoviklis nustoja linijiškai judėti išilgai vienos ašies ir pasisuka. Tikslioje kampo viršūnėje įrankio kontakto apvyniojimo kampas akimirksniu išsiplečia nuo 60 laipsnių iki 180 laipsnių.
Šis staigus įrankio{0}}ruošinio kontakto išsiplėtimas tris kartus sukelia rimtų fizinių reakcijų:
· Radialinės jėgos banga:Radialinė pjovimo jėga keičiasi ne{0}}tiesiškai, atsižvelgiant į įtraukimo kampą. Kai kontaktas apgaubia pusę įrankio perimetro, radialinė jėga padidėja 250–400%, stumdama įrankio antgalį nuo užprogramuoto kelio.
· Terminis šokas ir lustų užstrigimas:Skiedrų evakavimo erdvė fleitos viduje kampinėje viršūnėje išsilygina iki nulio. Suspaustos drožlės privirina prie karbido griovelių, sukeldamos katastrofišką mikro{1}}skeveldrą palei įrankio griovelius ir įrankio kraštus.
· Pokalbio harmonikos:Staigus mechaninės apkrovos padidėjimas sužadina natūralų{0}}įrankio laikiklio sąrankos dažnį, todėl vertikaliose kampinėse sienose matomi skalbimo lentos burbuliukai.
Radialinis drožlių retinimas ir valdiklio padavimo greičio kompensavimas
Apvalaus interpoliavimo metu aplink vidinį kampą įrankio centras juda lanku, kurio spindulys yra mažesnis už vardinį pjaunamo kampo spindulį:
Įrankio vidurio linijos spindulys=Kampo spindulys - Įrankio spindulys
Jei mašinos valdiklis palaiko pastovų užprogramuotą linijinį pastūmą ties įrankio vidurio linija, faktinis periferinis pastūmos greitis prie išorinės pjovimo briaunos žymiai padidėja:
Faktinis periferinis tiekimo greitis=užprogramuotas centrinės linijos pastūmos greitis x (1 + (įrankio spindulys / įrankio vidurio linijos spindulys))
Kai kampo spindulys lygus įrankio spinduliui, įrankio vidurio linijos spindulys artėja prie nulio, todėl periferinis pastūmos greitis teoriškai smailėja link begalybės. Šiuolaikiniai CNC valdikliai bando sulėtinti greitį, bet ašies vėlavimas dažnai sukelia per-įsijungimą, įrankio įlinkį ir įpjovimą.
„Dazao“ etalonas: kodėl kampo spindulys turi viršyti įrankio spindulį 15–30 proc.
Siekiant užtikrinti vienodą drožlių apkrovą ir išvengti negyvų{0}}sustabdymo kampų, vidinių kampų spinduliai visada turi viršyti įrankio spindulius:
Recommended Corner Radius >Nuo=1.15 iki 1,30 x įrankio spindulys
Šis geometrinis tarpas leidžia CAM programinei įrangai generuoti nenutrūkstamą trochoidinį arba prisitaikantį apskritą įrankių taką. Pjaustytuvas rieda per kampą, o ne sustodamas ir pasukdamas, išlaikydamas nepertraukiamą sujungimo kampą iki 90 laipsnių, sumažindamas radialinės deformacijos jėgas daugiau nei 60 % ir pailgindamas galinio frezavimo tarnavimo laiką tris kartus.
Kišenės gylis ir vidinis kampo spindulys: įrankio įlinkio ir atraminio apdirbimo valdymas
Vidinio kampo spindulio nurodymas nenurodant kišenės gylio yra viena iš dažniausių apdirbimo vėlavimo ir išpūstų komponentų sąnaudų priežasčių. Vertinant sudėtingas ertmes3 ašių ir 5 ašių CNC apdirbimas, įrankio pasiekiamumas ir laikiklio tarpas lemia mažiausią pasiekiamą spindulį.

Konsolinės sijos deformacijos formulė ir L/D santykio gaudyklė
Kietojo karbido galinis frezas, veikiamas šoninės pjovimo apkrovos, veikia kaip konsolinė sija, pritvirtinta prie įrankio laikiklio įvorės. Tamprus įlinkis ties įrankio galiuku apskaičiuojamas naudojant klasikinę sijos mechaniką:
Įrankio įlinkis=(radialinė pjovimo jėga x iškyšos ilgis^3) / (3 x elastingumo modulis x ploto inercijos momentas)
Kur kieto cilindrinio pluošto inercijos momentas yra (Pi x įrankio skersmuo^4) / 64. Pakeitus šią vertę gaunama galutinė deformacijos formulė:
Įrankio įlinkis=(64 x radialinė pjovimo jėga x iškyšos ilgis^3) / (3 x Pi x elastingumo modulis x įrankio skersmuo^4)
Kadangi įlinkio svarstyklės su kubeliu supjaustytu ilgiu (Overhang Length^3) ir atvirkščiai su skersmeniu ketvirtam laipsniui (įrankio skersmuo^4), išlaikomas pastovus gylis ir sumažinamas įrankio skersmuo, kad tilptų mažasCNC kišenės kampo spindulio dizainassukelia įlinkio eksponentinį sprogimą. Ši dinamiška blokuoja tiesiogiai suCNC sienelės storio DFM gairės, kur plonos ertmės sienelės lenkia kartu su nukreiptu pjaustytuvu.
|
Įrankio skersmuo |
Kampinis spindulys |
Iškyšos ilgis |
L/D santykis |
Santykinis įlinkio koeficientas (proporcingas L^3 / D^4) |
Stabilumo būsena |
Rekomenduojamas maksimalus tiekimo sumažinimas |
|
12,0 mm |
R7,0 mm |
36 mm |
3:1 |
1,0x (pagrindinis lygis) |
Optimali standi zona |
100% vardinis pašaras |
|
8,0 mm |
R5,0 mm |
36 mm |
4.5:1 |
5.06x |
Stabilus su nedidele vibracija |
75% vardinio pašaro |
|
4,0 mm |
R2,5 mm |
36 mm |
9:1 |
81.0x |
Didelė deformacijos ir plepėjimo rizika |
30 % vardinis padavimas, kelių{1}}pakopų gylis |
|
2,0 mm |
R1,2 mm |
36 mm |
18:1 |
1,296.0x |
Sunkus nestabilumas; įrankių lūžimo zona |
10% vardinis pašaras, didelis ciklo laikas |
|
1,0 mm |
R0,6 mm |
36 mm |
36:1 |
20,736.0x |
Neįmanoma frezuoti; reikalingas EDM |
Reikalingas antrinis procesas |
Ciklo laiko padidėjimas atliekant kelių{0}}pakopų apdirbimo operacijas
Kai kišenė turi didelių gabaritų matmenis, bet ankšta kampinė dalis, apdirbimas negali būti užbaigtas vienu įrankiu. CAM programuotojas turi įdiegti kelių{1}}pakopų atbulinį frezavimą:

1. Pirminis grublėtas (Bull-nosies galinis frezas, pvz., skersmuo 16 mm, R2):Esant dideliam padavimo greičiui (4500 mm/min), pašalinama nuo 85% iki 90% neapdorotų ruošinių žaliavų. Dideli neapdoroti trikampiai tūriai išlieka kiekviename vertikaliame kampe.
2. Pus-apdailos atraminis frezas (pvz., skersmuo 6 mm):Pašalina 16 mm pjaustytuvo paliktas kampines atsargas. Tiekimo greitis turi sumažėti 50 % dėl nevienodo medžiagų įsisavinimo.
3. Kampų apdailos mikro-frezė (pvz., 2 mm skersmens):Nuvalo galutinį kampo kontūrą. Kadangi radialinis sukibimas kinta, kai patenka į nenupjautas zonas, pastūmos greitis turi būti sumažintas, kad įrankis nesulūžtų.
4. Gautas poveikis sąnaudoms:Kiekvienas papildomas likusio apdirbimo veiksmas papildo įrankio keitimo ciklus, įrankio nusidėvėjimo stebėjimo išlaidas ir pastūmos greičio reguliavimą, padauginus bendrą ciklo laiką 2,5–4 kartus, palyginti su ertme, skirta vienodiems įrankio takams.
Inžinerinė atrankos matrica kišeninio gylio ir kampo filė
Norėdami išlaikyti griežtą kontrolęCNC kampo spindulys ir kišenės gylissantykį, mechanikos projektuotojai turėtų taikyti toliau nurodytą spindulio-gylio{1}}parametrus, kad užtikrintųminimalus vidinio kampo spindulys CNC apdirbimaspaisoma ribų:
|
Kišenės gylio kategorija |
Gylio{0}}iki-pločio geometrija |
Minimalus vidinio kampo spindulys |
Pageidaujamas vidinis kampo spindulys |
Gamybos strategija |
|
Sekli ertmė |
Gylis<= 2 x Tool Diameter |
Corner Radius >= 0.10 x gylis |
Corner Radius >= 0.25 x gylis |
Vieno eigos{0}}greitasis{1}}frezavimas su standartinėmis fleitos pjaustyklėmis |
|
Vidutinė ertmė |
2 x Įrankio skersmuo < Gylis<= 4 x Tool Diameter |
Corner Radius >= 0.15 x gylis |
Corner Radius >= 0.35 x gylis |
Dviejų{0}}pakopų grubinimas ir apdaila su kaklinėmis-galinėmis frezomis |
|
Gili ertmė |
Gylis > 4 x Įrankio skersmuo |
Corner Radius >= 0.25 x gylis (arba 1,5 laipsnio sienos grimzlė) |
Corner Radius >= 0.50 x gylis |
Kelių{0}}pakopų adaptyvus atraminis frezavimas, ilgo-kakliuko pjaustytuvai arba vielos EDM |
Nukreipimo nuo-į-kampo žingsniai: pagrindinės priežastys ir CMM tikrinimo rizika
AnalizuojantCNC vidinio kampo spindulys kišeneiapdirbimo, standartinių projektavimo vadovų dėmesys skiriamas tik vertikaliai sienų apdailai. Xiamen Dazao Machinery gamybos aukšte CMM atmetimo duomenys rodo, kad vertikaliojo kampo spindulio ir horizontalių grindų sandūroje dažnai atsiranda geometrinių gedimų.

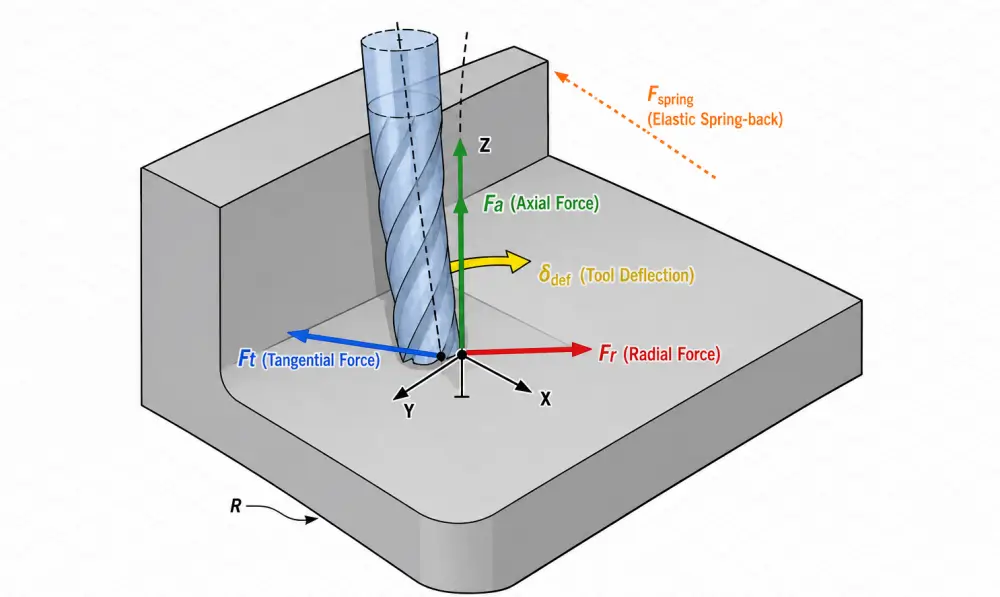
3D pjovimo jėgos vektorių poslinkiai kampinėse viršūnėse
Linijinio kišenės grindų valymo metu pjovimo jėgos iš esmės išlieka plokštumos. Kai galinis frezas pereina į siaurą kampą, pjovimo jėgos tampa sudėtingais trijų{1}}dimensijų vektoriais:
1. Radialinis jėgos vektorius:Nustumia įrankio kotą nuo kampo viršūnės išilgai padalijimo kampo.
2. Ašinės jėgos vektorius:Sukurta spiralės pjovimo būdu, traukiant įrankį ašine kryptimi žemyn į ruošinį arba stumiant jį aukštyn, priklausomai nuo rievės spiralės krypties.
3. Tangentinė pjovimo jėga:Spygliai dėl padidėjusio momentinio lusto tūrio.
Kai mašinos valdiklis aptinka siaurą spindulį, jis nurodo ašies lėtėjimą, kad būtų laikomasi pagreičio ribų. Sumažėjus stalo greičiui, radialinis pjovimo slėgis staiga atsipalaiduoja.
Išlenktas galinis frezavimas spyruokliuoja atgal link nevaržomos pusiausvyros padėties. Dėl šios mechaninės spyruoklės-atgal apatinė pjovimo lūpa giliau įsirėžia į kišenės grindis tiksliuose kampo lanko įėjimo ir išėjimo taškuose, palikdama ryškų įdubimą arba iškilų laiptelį, kurio matmenys yra nuo 0,015 mm iki 0,045 mm.
Surinkimo gedimai dėl apatinių laiptelių keterų
Šis nuo grindų{0}}iki-kampo defektas sukelia neatidėliotinus funkcinius gedimus tikrinant daliųgriežtos CNC apdirbimo tolerancijos:
· Plokštuminiai trukdžiai besijungiantiems komponentams:Sujungimo plokštės, ličio{0}}jonų baterijų moduliai arba optiniai mazgai negali priglusti prie kišenės grindų, todėl gali pasikeisti kampinis posvyris ir šiluminės sąsajos medžiagos storis.
· Lokalūs streso sukėlėjai:Žingsnis veikia kaip mikroskopinis griovelis, sutelkiantis dinamines ciklines apkrovas ir sumažinantis nuovargio slenksčius konstrukciniuose automobilių ir kosmoso komponentuose.
· Guolio angos išbėgimas:Kai vidiniai kampai sudaro tiksliųjų guolių vietos nustatymo ypatybes, grindų pakopos sukelia ašinį poslinkį ir priešlaikinį guolio bėgių susidėvėjimą.
Grindų žingsnių sprendimas naudojant toroidinius dugno maišymo spindulius
To eliminate the floor-to-corner step, design engineers should avoid calling out a perfectly sharp 90-degree floor-to-wall intersection alongside a small vertical corner radius. Specifying a compound corner with a bottom blend radius (Bottom Radius >Nuo=0.5 mm iki 1,5 mm) leidžia naudoti nosines (toroidines) frezas.
Kampinės-spindulio bulinės-noselės paskirsto pjovimo jėgas per ištisinę toroidinę kreivę, užkertant kelią ašiniam įpjovimui ir sukuriant vienodus perėjimus nuo grindų-į-sieną be antrinio rankinio šlifavimo.
Kvadratinių poravimosi dalių projektavimas: šunų kaulo filė prieš EDM procesus
Standartinei mechaninei konstrukcijai dažnai reikia, kad stačiakampiai komponentai (pvz., šynos, šerdies kaiščiai, jungtys arba slankiojantys blokai) visiškai tilptų į įdubą. Garso taikymasaliuminio korpuso DFM projektavimo principaiapsaugo nuo nereikalingų antrinių įrankių nustatymų.

Mechaninio reljefo palyginimas: šuns kaulas, T{0}}kaulas ir perpjovimo geometrija
Kai funkciniam surinkimui reikalingas kvadratinis tarpas, nepridedant antrinių gamybos etapų,šunų kaulo filė CNC apdirbimassuteikia praktinį sprendimą.
|
Reljefo geometrijos tipas |
Įrankių tako sudėtingumas |
Didžiausias poravimosi atstumas |
Streso koncentracijos faktorius (Kt) |
Geriausiai pritaikyta programa |
|
Standard Fillet (Radius >= Įrankio spindulys) |
Žemiausias (ištisinis lankas) |
Prastas (reikalingas poravimosi dalies nusklembimas) |
nuo 1,2 iki 1,5(Žemas) |
Skysčių kolektoriai, bendri konstrukciniai laikikliai |
|
Šuns kaulo filė |
Žemas (kampas 45 laipsnių kampu) |
100% pilnas kvadratas |
nuo 2,2 iki 2,8(Vidutinis) |
Akumuliatoriaus modulių korpusai,{0}}slankioji elektronika |
|
T-Kaulo filė |
Vidutinis (viena{0}}ašis per-kelionę) |
100% pilnas kvadratas |
nuo 2,5 iki 3,2(Aukščiau) |
Step{0}}sujungimo jungtys, įrankių tvirtinimo detalės |
|
Įstrižainės kampo perpjovimas |
Vidutinis (radialinis plyšio kelias) |
Visas klirensas su minimaliu ploto praradimu |
nuo 2,0 iki 2,4(Vidutinis) |
Tikslūs lakštinio metalo įdėklai |
Kad būtų užtikrintas visiškas kvadratinis prošvaisa su šuns kaulo filėCNC apdirbimo kvadratas vidinių kampų, mažiausias reljefo skersmuo, palyginti su sujungimo kvadrato pločiu, turi atitikti:
Minimum Relief Tool Diameter >= (Susitveriantis kvadrato plotis / 1,414) - Klirenso poslinkis
Rotacinio CNC frezavimo ir vielos EDM ir Sinker EDM galimybės
Kai funkciniai ar estetiniai reikalavimai reikalauja tikrų aštrių kampų (spindulys < 0,1 mm), sukamiejiCNC aštrių vidinių kampų frezavimasfiziškai neįmanoma, todėl reikia alternatyvių procesų.

1. Vielos EDM (elektros iškrovos apdirbimas):
· Pritaikymas:Tik per{0}}kišenes ir atvirus{1}} lizdus.
· Tolerancija ir spindulys:Naudojant 0,05 mm žalvario vielą pasiekiamas net R0,03 mm vidinis kampų spindulys, išlaikant +/- 0.002 mm leistinus nuokrypius.
· Kainos metrika:Labai ekonomiškai{0}}efektyvus naudojant giluminio-funkcijas, palyginti su mikro-frezavimu.
2. Sinker EDM (Ram / Plunge EDM):
· Pritaikymas:Aklinos kišenės ir uždaros{0}}dugno ertmės.
· Pridėtinės gamybos išlaidos:Reikia preciziško CNC didelio{0}}greičio didelio-tankio vario arba grafito elektrodų frezavimo, o po to kelių etapų grublėtumo ir orbitinės kibirkštinio-erozijos nustatymo.
· Kainos metrika:Padidina individualių savybių sąnaudas nuo 300% iki 600%, palyginti su standartiniu CNC frezavimu.
CNC kampinio spindulio apdirbimo sąnaudų modeliavimas ir ciklo laiko palyginimas
Kiekvienas vidinio kampo spindulio sumažinimas sukelia eksponentinį ciklo laiko, įrankių sąnaudų, mašinos valandinių įkainių ir laužo rizikos pokytį. Šios koreliacijos supratimas yra svarbiausias dalykassumažinti individualaus aliuminio CNC apdirbimo išlaidasvidutinės{0}}ir-didelės apimties gamybos metu.

Proceso maršruto sąnaudų suskirstymas: didelis spindulys vs mažas filė vs grimzlės EDM
Kampo spindulio pasirinkimas tiesiogiai nustato apdirbimo maršrutą:
· Maršrutas A (optimizuota didelė filė):Vienos sąrankos grublėtas apdirbimas ir apdaila standartinėmis standžiomis frezomis. Nulinių įrankių pakeitimų, skirtų tik kampų valymui.
· Maršrutas B (sub{0}}milimetrinis filė):Pirminis didelio{0}}greičio grublėtumas, po kurio seka du atraminio apdirbimo etapai su ilgo-kakliuko mikro-galinėmis frezomis, veikiančiomis ribotu padavimo greičiu.
· Maršrutas C (aštrus 90 laipsnių kampas aklojoje ertmėje):CNC pre{0}}frezavimas, vario arba grafito elektrodų apdirbimas, antrinė grimzlės EDM erozija ir rankinis poliravimas ant stalo, kad būtų pašalinti EDM iš naujo pagaminti sluoksniai.
Empiriniai apdirbimo kaštų duomenys apie 100 mm x 100 mm x 40 mm kišenę
Norėdami parodyti, kaip diktuoja vidiniai spinduliaiCNC kampinio spindulio apdirbimo kaina, šie duomenys modeliuoja vieną standartinę kišenę, apdirbtą Al6061-T6 4 ašių apdirbimo centre (85 USD per valandą mašinų dirbtuvių kaina):
|
Parametras |
A scenarijus: DFM{0}}Optimizuotas |
B scenarijus: siauro kampo dizainas |
C scenarijus: tikras aštrus kampas |
|
Vidinis kampo spindulys |
R6,0 mm |
R1,0 mm |
Aštrus kampas (spindulys<= 0.05 mm) |
|
Pirminis grubinimo įrankis |
Skersmuo 16 mm Bull{1}}nosis (R2) |
Skersmuo 16 mm Bull{1}}nosis (R2) |
Skersmuo 16 mm Bull{1}}nosis (R2) |
|
Poilsio apdirbimo etapai |
Nėra (vienas apdailos įrankis) |
1 etapas: skersmuo 4 mm / 2 etapas: skersmuo 1,5 mm |
Reikalinga Sinker EDM sąranka |
|
Antriniai procesai |
Nėra |
Nėra |
Grafito elektrodų CNC frezavimas + EDM |
|
Apytikslis ciklo laikas |
4,2 minutės |
4,2 minutės |
4,2 minutės |
|
Apdaila / EDM ciklo laikas |
2,6 minutės |
18,5 minutės |
34,0 minučių (EDM įrašymas + sąranka) |
|
Įrankių susidėvėjimas / sunaudojimas |
Pradinis lygis (1,20 USD) |
Didelis (8,50 USD už dalį dėl įrankių susidėvėjimo) |
Didelis (18,00 USD elektrodo medžiaga + nusidėvėjimas) |
|
Tiesioginė apdirbimo kaina / dalis |
$9.64 |
$32.19 |
$72.15 |
|
Santykinių išlaidų daugiklis |
1,0x (pagrindinis lygis) |
3.34x |
7.48x |

„Dazao Engineering DFM“ vidinio kampo optimizavimo taisyklės
Kad išlaikytų griežtą matmenų kontrolę ir sumažintų gamybos sąnaudas, inžinierių komandos turėtų įtraukti šias praktines taisykles į komponentų brėžinius.

Keturios ne{0}}nederėtinos DFM taisyklės, skirtos konstrukcijų inžinieriams
1. Trupmenų ne-standartinė taisyklė:Niekada nenurodykite vidinio kampo spindulio, atitinkančio sveikąjį įrankio spindulį. Pavyzdžiui, nenurodykite R3,0 mm kampo, jei tikitės, kad parduotuvėje dirbs standartinis 6,0 mm frezas (įrankio spindulys 3,0 mm). Nurodykite R3,5 mm iki R4,0 mm. Tai suteikia pjovimo centrinei linijai laisvą atstumą, kad būtų išlaikytas nenutrūkstamas judėjimas neužsilaikant viršūnėje.
2. 3:1 kišenės gylio-į-spindulio riba:Išlaikykite kišenės gylio ir vidinio kampo spindulio santykį 3:1 arba mažesnį už standartinę kainą:
Kišenės gylio ir kampo spindulio santykis: (kišenės gylis / kampo spindulys)<= 3
Jei ertmė turi siekti 30 mm gylio, nurodykite bent R10,0 mm kampo spindulį. Jei spindulys turi būti mažesnis nei R3,0 mm (santykis=10), kampinėse sienose įdiekite daugiapakopę ertmę- arba 1,5-°–3,0 laipsnių grimzlės kampą, kad būtų galima naudoti sunkesnius, kūginio koto galinius frezus.
3. Išlaikykite spindulio vienodumą visoje dalyje:Venkite R2,0 mm vienoje kišenėje, R3,0 mm kitoje ir R1,5 mm išorinėje kišenėje. Standartizavus vidinius kampų spindulius visose funkcijose, vienas apdailos įrankis gali atlikti nenutrūkstamas operacijas visame komponente, sumažinant įrankio keitimo ciklus ir sumažinant programavimo laiką.
4. Atskirkite sienos spindulį nuo apatinio spindulio: When designing deep structural housings, keep the vertical wall corner radius large (Radius >= 4.0 mm). Tai leidžia aukšto-statumo plokščiosioms ar bukinėms{5}}galinėms frezoms efektyviai apdirbti abi funkcijas, nesukeliant trūkčiojimo žymių ar grindų laiptelių.
Viešųjų pirkimų brėžinių audito kontrolinis sąrašas, siekiant išvengti išlaidų
Prieš išleisdami gamybos brėžinius kainos įvertinimui arba inicijuodami afunkcinė greitojo prototipų kūrimo fazė, pirkimų vadovai turėtų patikrinti trijų pagrindinių raudonų vėliavėlių brėžinius:
· 1 vėliavėlė:Numatytieji pavadinimas-blokuoti bendrieji leistini nuokrypiai (+/- 0.05 mm), taikomi ne-kritinėms vidinėms kampų išpjovoms, neleidžiančioms parduotuvei naudoti didelių gabaritų frezų.
· 2 vėliava:Aklinos kišenės su vertikaliais 90-laipsnių kampais, kuriose nėra kaulo ar T formos kaulo reljefo išnašų.
· 3 vėliava:Gilios, siauros ertmės, kuriose kampo spindulys yra mažesnis nei 0,15 karto didesnis už kišenės gylį, o tai rodo didelį įrankio įlinkį ir didelę laužo riziką.
Optimizuokite savo pasirinktinius CNC komponentus naudodami „Dazao“ mašinas
Prieš pjaustydami žaliavas pašalinkite gamybos vėlavimus, įrankio deformacijos defektus ir nereikalingas antrinio proceso išlaidas. Susisiekite su mūsų inžinerijos skyriumipateikite savo brėžinius inžinerinei DFM peržiūrai(STEP, IGES arba Parasolid) ir gauti išsamią gamybos analizę bei tikslią gamybos kainą iš Xiamen Dazao Machinery.

DUK
01.Kodėl mano CNC staklės plepa, kai vidinis spindulys yra lygus pjaustytuvo spinduliui?
02.Koks yra praktiškiausias gilių CNC kišenių gylio{0}}ir-spindulio santykis?
03.Kodėl apdirbti kišenių kampai rodo nelygų žingsnį apatiniame aukšte?
04.Kada inžinieriai turėtų nurodyti šunų kaulo filė, o ne Wire EDM?
05.Kaip likusios mažos kampinės filė apdirbimas padidina gamybos ciklo laiką?
06.Kaip turėtų būti nurodytos vidinių kampų tolerancijos, kad būtų išvengta išpūstų apdirbimo kabučių?


